
تعتبر شركة Tsinfa موردًا ومصنعًا محترفًا لآلات المخرطة اليدوية في الصين.
يعتمد سعر المخرطة اليدوية بشكل أساسي على قطر الدوران والطول بين المراكز، وكذلك وزن قطعة العمل. مواصفات مختلفة وأسعار مختلفة. يمكن الاتصال بقسم المبيعات لمعرفة السعر المحدد: اتصل بنا على +86-15318444939وتحدث إلى أحد ممثلي خبرائنا. يمكنك أيضًا ملء نموذج الاتصال الخاص بنا:.
صور ومواصفات ماكينة المخرطة اليدوية (البيع الساخن):

مخرطة يدوية ثقيلة LT6240
أرجوحة فوق السرير: 400 مم
قطر المغزل: 52/80/105 مم
المسافة بين المراكز:
750/1000/1500/2000/3000/4000مم
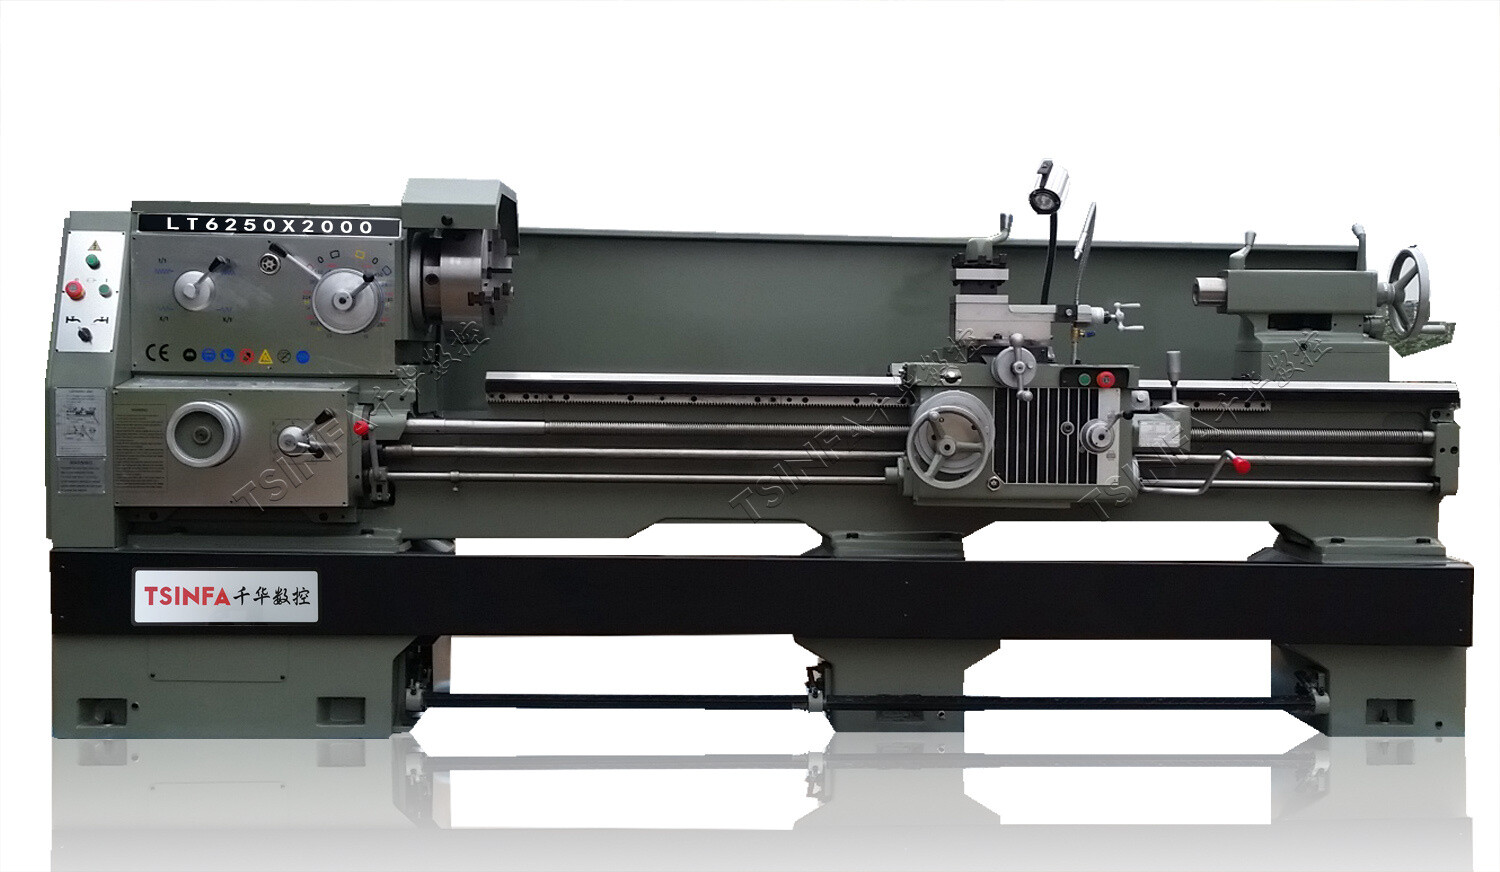
مخرطة يدوية ثقيلة LT6250
أرجوحة فوق السرير: 500 مم
قطر المغزل: 52/80/105 مم
المسافة بين المراكز:
750/1000/1500/2000/3000/4000مم

مخرطة يدوية ثقيلة LT6266
أرجوحة فوق السرير: 660 مم
قطر المغزل: 52/80/105 مم
المسافة بين المراكز:
750/1000/1500/2000/3000/4000مم

مخرطة يدوية ثقيلة LT6280
أرجوحة فوق السرير: 800 مم
قطر المغزل: 52/80/105 مم
المسافة بين المراكز:
750/1000/1500/2000/3000/4000مم

مخرطة يدوية خفيفة الوزن LH6240C
أرجوحة فوق السرير: 400 مم
قطر المغزل: 80 مم
المسافة بين المراكز:
1000/1500/2000مم

مخرطة يدوية خفيفة الوزن LH6250C
أرجوحة فوق السرير: 500 مم
قطر المغزل: 80 مم
المسافة بين المراكز:
1000/1500/2000مم
مخرطة يدوية تقليدية خفيفة الوزن LH6260C
أرجوحة فوق السرير: 600 مم
قطر المغزل: 80 مم
المسافة بين المراكز:
1000/1500/2000مم

مخرطة يدوية متوسطة الحجم ذات فجوة LT6236، LT6240
أرجوحة فوق السرير: 360 مم 400 مم
قطر المغزل: 52 مم
المسافة بين المراكز:
750/1000/1500/2000مم

مخرطة يدوية متوسطة الحجم LH6251
أرجوحة فوق السرير: 510 مم
قطر المغزل: 52 مم
المسافة بين المراكز:
1000/1500/2000مم

مخرطة يدوية متوسطة الحجم LH6260
أرجوحة فوق السرير: 600 مم
قطر المغزل: 52 مم
المسافة بين المراكز:
1000/1500/2000مم

مخرطة يدوية صغيرة LH1440K
أرجوحة فوق السرير: 360 مم
قطر المغزل: 40 مم
المسافة بين المراكز:
1000/1500 مم

مخرطة يدوية ثقيلة
أرجوحة فوق السرير: 630-1600 مم
قطر المغزل: 104-520 مم
المسافة بين المراكز:
1500-6000 ملم
أنواع وحلول أعطال المخرطة
آلة المخرطة هي نوع من آلات معالجة المعادن التي نراها كثيرًا. في عملية الإنتاج والمعالجة ، ستواجه آلة المخرطة حتمًا بعض الأخطاء.
يمكن تقسيمها إلى عطل رئيسي في المحرك وخطأ كهربائي وفقًا لأجزاء العطل المختلفة ؛
وفقًا للخصائص المختلفة ، يمكن تقسيمها إلى عملية غير طبيعية للمخرطة نفسها وعيوب في الأجزاء الآلية ؛
وفقًا لأجزاء النظام المختلفة التي يحدث فيها الخطأ ، يمكن تقسيمه عمومًا إلى خطأ في النظام الكهربائي ، وخطأ في النظام الميكانيكي ، وخطأ في النظام الهيدروليكي (ضغط الهواء والضغط الهيدروليكي متماثلان تقريبًا) ؛
فيما يلي وصف موجز للعديد من أخطاء المخرطة الشائعة وطرق استكشاف الأخطاء وإصلاحها.
- تحمل خطأ
عمود النقل هو المكون الأساسي للمخرطة لتحقيق المعالجة الآلية. إنها تحمل الحمل الرئيسي عند العمل ، لذلك فهي واحدة من أكثر مكونات المخرطة عرضة للفشل.
في حالة تلف محمل كروي الدفع أحادي الاتجاه والأجزاء الأخرى الموجودة على عمود دوران المخرطة ، يمكن لمستخدم أداة الماكينة تشخيصها واستبدالها بدقة بسرعة.
في حالة تعطل عمود النقل ، يمكن لمستخدم أداة الماكينة حل المشكلة بشكل عام عن طريق زيادة قطرها ، وتحسين هيكلها الداخلي ، وإعادة ترتيب التروس وفقًا للسرعات المختلفة لأداة الماكينة في الموقع.
- الأعطال الناتجة عن اهتزاز المخرطة
لا مفر من أن تنتج المخرطة اهتزازًا في عملية المعالجة ، ولكن عندما يكون الاهتزاز شديدًا جدًا ، فلن يقلل فقط من دقة تصنيع العناصر المعالجة ويؤثر على الإنتاجية ، بل يؤدي أيضًا إلى تفاقم تآكل المخرطة وتقليل متانة الأداة ، وهو أمر واضح بشكل خاص للأدوات الهشة المصنوعة من كربيد الأسمنت والسيراميك.
أسباب اهتزاز المخرطة هي: براغي مفكوكة وتركيب غير صحيح أثناء التشغيل ؛ نفاذ الأجزاء الدوارة مثل الشريط كبير جدًا ، مما يتسبب في اهتزاز المخرطة ؛ التأرجح الشعاعي لخط محور المغزل كبير جدًا.
عند استكشاف الخطأ وإصلاحه ، انتبه إلى: ضبط وإحكام مسامير التثبيت ؛ أدوات الطحن للحفاظ على أداء القطع ؛ قم بتصحيح موضع تثبيت طرف الأداة لجعله أعلى قليلاً من مركز العمل ؛ تصحيح نفاذ دائري شعاعي للأجزاء الدوارة مثل عجلة الحزام ؛ حاول ضبط وتقليل تأرجح المغزل. إذا كان لا يمكن ضبطه ، فيمكن استخدام طريقة مطابقة الزاوية لتقليل تأرجح المغزل.
- يؤدي تسخين العمود الرئيسي إلى الفشل
في المخرطة ، يتم تجميع المغزل بشكل عام بمحامل دوارة أو محامل منزلقة ، ويدور بسرعة عالية جدًا ، مما ينتج عنه حرارة كبيرة. محمل المغزل هو مصدر الحرارة الرئيسي في صندوق المغزل. إذا لم يتم تفريغ الحرارة الناتجة عن ذلك في الوقت المناسب ، فسيؤدي ذلك إلى ارتفاع درجة حرارة المحمل وزيادة درجة حرارة الأجزاء المقابلة للمخرطة ، مما يؤدي إلى تشوه حراري. في الحالات الخطيرة ، سيكون ارتفاع المغزل والذيل غير متساوٍ. لن يؤثر هذا فقط على دقة المخرطة نفسها ودقتها في التصنيع ، بل سيحرق أيضًا المحمل وحتى المغزل.
يمكن تلخيص أسباب ارتفاع درجة حرارة المغزل على النحو التالي: يؤدي خلوص محمل المغزل الصغير جدًا إلى زيادة الاحتكاك وحرارة الاحتكاك ؛ في دورة الحمل الكامل على المدى الطويل ، يتم تقليل صلابة المغزل ، ويحدث الانحناء ، ويكون ناقل الحركة غير مستقر وساخن.
عند تحرّي الخلل وإصلاحه ، انتبه إلى: ضبط خلوص محمل العمود الرئيسي لجعله مناسبًا ؛ التحكم في إمداد زيت التشحيم وتجريف دائرة الزيت ؛ حاول تجنب الحمل طويل الأجل على المخرطة.
- العيوب الشائعة لحامل الأداة
بالنسبة للأعطال الشائعة لحامل الأداة ، إذا لم يتحرك رأس القاطع ، فإن المشاكل المحتملة هي التشويش الميكانيكي ، أو احتراق محرك حامل الأداة أو تلف موصل التحكم ومرحل التحكم. يجب على الموقع التحقيق في سبب الخطأ خطوة بخطوة ، وتضييق نطاق الخطأ ، وفي النهاية تحديد موقع الخطأ بدقة. إذا كان موضع الأداة على رأس القاطع يدور بشكل مستمر ، فإنه يحدث عمومًا بسبب تلف عنصر القاعة المقابل لموضع الأداة. يمكن حلها عن طريق استبدالها. إذا لم يكن رأس القاطع في مكانه أو تم وضعه فوق موضعه أثناء تغيير الأداة ، فذلك يرجع عمومًا إلى أن موضع الفولاذ المغناطيسي للأمام جدًا أو للخلف جدًا بالنسبة لعنصر القاعة في الاتجاه المحيطي. عندما يكون حامل الأداة مغلقًا ، قم بفك اللوح الفولاذي المغناطيسي بمفتاح ربط سداسي داخلي ، ثم قم بتدوير زاوية مناسبة لعمل الفولاذ المغناطيسي بالنسبة لعنصر القاعة.
- العيوب الناتجة عن الضوضاء العالية
الضوضاء هي مقدمة لفشل المخرطة. لذلك ، يعد التحليل الصحيح لأسباب الضوضاء أمرًا مهمًا للغاية لاكتشاف الأخطاء والقضاء عليها بسرعة. بعد بدء تž